Leveransprogram · Värmebehandling
Värmebehandling av stål – härdning, seghärdning och glödgning
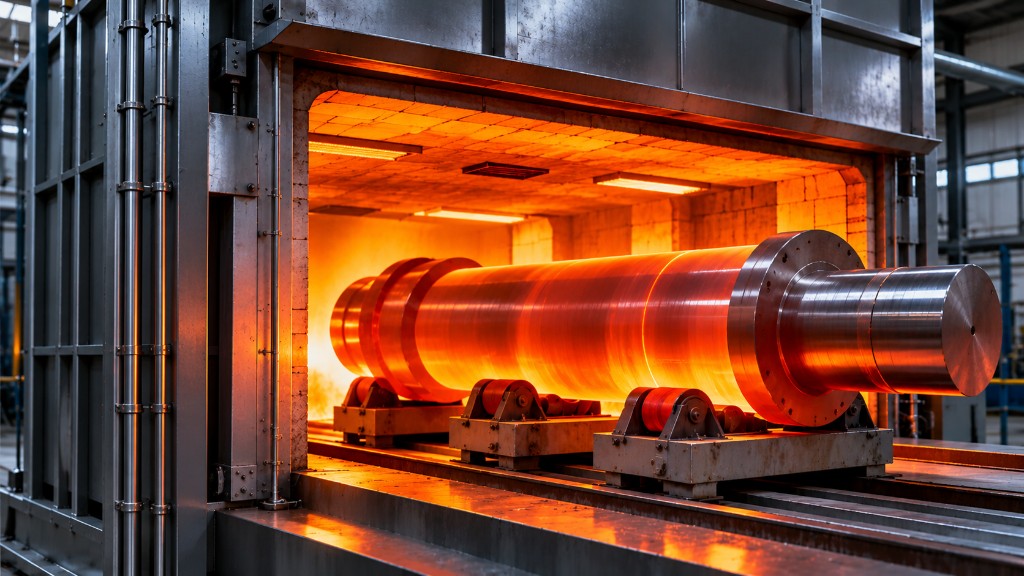
INDUSTRISTÅL erbjuder värmebehandling av stålmaterial som en del av vårt samlade leveransprogram. Många av våra kunder behöver material med specifika mekaniska egenskaper, hårdhet, hållfasthet eller dimensionsstabilitet. Därför erbjuder vi olika former av värmebehandling, anpassade till den enskilda stålkvaliteten och användningen. Vi kan leverera både råmaterial och bearbetade ämnen med önskad värmebehandling, så att kunden får en samlad lösning med färre leverantörsled. Den konkreta behandlingen fastställs utifrån materialkvalitet, dimensioner, önskade egenskaper och tekniska krav.
Snabb överblick
- Samlad leverans – material + behandling: Råmaterial, kapade ämnen och bearbetade komponenter levererade i önskat tillstånd.
- Hållfasthet & struktur – +QT, +N, +A och härdning: Seghärdning, normalisering, mjukglödgning, avspänningsglödgning och ythärdning.
- Kvalitet & spårbarhet – EN 10204 3.1 & protokoll: Materialcertifikat, behandlingsdokumentation och hårdhetsmätning efter överenskommelse.
- Teknisk rådgivning – utifrån ritning och krav: Vi stämmer av stålkvalitet, tvärsnitt och värmebehandling innan ordern låses.
Värmebehandlingsmetoder
Nedan följer en teknisk översikt över de värmebehandlingsprocesser som används till konstruktionsstål, seghärdningsstål, sätthärdningsstål och verktygsstål. Varje metod har sitt eget metallurgiska syfte. Där en process är markerad som möjlig behandling efter närmare bedömning, klargörs leveransmöjligheten konkret utifrån detaljens geometri, stålkvalitet, seriestorlek och kravspecifikation i samband med offerten.
Seghärdning – Vergüten
Del av leveransprogram (+QT). Seghärdning består av härdning följd av anlöpning vid en högre temperatur för att uppnå en kontrollerad kombination av hög brott- och sträckgräns samt god slagseghet (+QT enligt EN 10083 / EN ISO 683). Behandlingen anpassas till ämnets tvärsnitt och stålkvalitetens härdbarhet.
- Process: Uppvärmning till austenitiseringstemperatur anpassad till stålets kemiska analys
- Process: Kylning i olja, polymer eller vatten beroende på legering och tvärsnitt
- Process: Anlöpning till överenskommet hållfasthetsintervall (Rm) eller hårdhet (HBW / HRC)
- Typiska användningsområden: Axlar och rotordelar, maskinkomponenter, växeldelar och transmissionsaxlar, bultar och dragstänger, tunga konstruktionsdelar, högt belastade komponenter
- Relevanta stålkvaliteter: 34CrNiMo6 / 1.6582, 42CrMo4 / 1.7225, 42CrMoS4 / 1.7227, 30CrNiMo8 / 1.6580, C45 / 1.0503
Härdning – Härten
Erbjuds efter specifikation. Värmebehandling i syfte att öka materialets hårdhet och slitstyrka genom bildning av martensitisk struktur. Utförs med materialspecifik processtyrning, så att risken för spänningssprickor och formförändringar minimeras.
- Process: Austenitisering vid kontrollerad temperatur och genomvärmningstid
- Process: Kontrollerad kylning (släckning) anpassad till legering och ämnesgeometri
- Process: Efterföljande anlöpning vid behov för att minska sprödhet och stabilisera strukturen
- Process: Materialspecifik processtyrning utifrån tvärsnitt och önskad brukshårdhet
- Typiska användningsområden: Slitdelar och styrningar, verktygskomponenter, stansar och matriser, maskindelar med krav på hög yt- eller genomhårdhet
- Relevanta stålkvaliteter: C45 / 1.0503, 42CrMo4 / 1.7225, 1.2379, 1.2343
Avspänningsglödgning – Spannungsarmglühen
Erbjuds efter specifikation. Används för att minska inre spänningar i materialet som uppstår vid svetsning, gjutning, smide, gasskärning eller kraftig skärande bearbetning – utan att väsentligt ändra stålets grundläggande struktur och hållfasthet.
- Process: Långsam och jämn uppvärmning under omvandlingstemperaturen (typiskt 530–650 °C beroende på stålkvalitet)
- Process: Hålltid anpassad till största godstjocklek
- Process: Kontrollerad, långsam svalning i ugn för att förhindra nya termiska spänningar
- Typiska användningsområden: Svetsade stålkonstruktioner, stora maskinkomponenter, bearbetade plåtar och block, rörkomponenter, ämnen med höga krav på dimensionsstabilitet under slutbearbetning
- Relevanta stålkvaliteter: S355J2 / 1.0577, C45 / 1.0503, 42CrMo4 / 1.7225, 34CrNiMo6 / 1.6582
Normalisering – Normalglühen
Del av leveransprogram (+N). Värmebehandling i syfte att uppnå en jämn och finkornig materialstruktur (+N). Normalisering utjämnar strukturskillnader efter valsning eller smide och ger förutsägbara mekaniska egenskaper och förbättrad seghet.
- Process: Uppvärmning till temperatur strax över övre omvandlingspunkten (Ac3)
- Process: Utjämning genom hela tvärsnittet och efterföljande svalning i stilla luft
- Process: Skapar finkornig ferritisk-perlitisk struktur klar för vidare bearbetning eller svetsning
- Typiska användningsområden: Konstruktionsstål och maskinstål i stång och plåt, smidda ämnen före skärande bearbetning eller efterföljande seghärdning, komponenter med krav på jämn kornstorlek och slagseghet
- Relevanta stålkvaliteter: S355J2 / 1.0577, C45 / 1.0503, 16MnCr5 / 1.7131
Mjukglödgning – Weichglühen
Del av leveransprogram (+A). Används för att minska hårdheten och förbättra bearbetbarheten (+A) före vidare mekanisk bearbetning eller kallformning. Vid mjukglödgning omvandlas lamellära karbider till klotformig (sfäroidiserad) cementit.
- Process: Uppvärmning nära eller pendling kring nedre omvandlingspunkten (Ac1)
- Process: Styrd långsam svalning för lägsta möjliga utgångshårdhet
- Process: Minskar verktygsslitaget vid svarvning, fräsning och djuphålsborrning i kolrika och legerade stål
- Typiska användningsområden: Verktygsstål och legerade seghärdningsstål före grovbearbetning, ämnen med omfattande skärande bearbetning före slutlig härdning, stål för kallformning
- Relevanta stålkvaliteter: 1.2379, 1.2343, 42CrMo4 / 1.7225, 34CrNiMo6 / 1.6582, 30CrNiMo8 / 1.6580
Rekristallisationsglödgning – Rekristallisationsglühen
Möjlig behandling efter närmare bedömning. Används för att minska verkningarna av kalldeformation (deformationshärdning) och återställa materialets ursprungliga formbarhet och duktilitet utan fasomvandling.
- Process: Uppvärmning över rekristallisationstemperaturen men under Ac1
- Process: Bildning av nya, spänningsfria korn i den kalldeformerade strukturen
- Process: Möjligheten bedöms konkret utifrån föregående deformationsgrad och dimension
- Typiska användningsområden: Kalldragna eller kallvalsade ämnen och profiler, mellanglödgning vid flerstegs kallformning
- Relevanta stålkvaliteter: S355J2 / 1.0577, C45 / 1.0503
Vakuumhärdning – Vakuumhärten
Möjlig behandling efter närmare bedömning. Värmebehandling under kontrollerade vakuumförhållanden följd av högtrycksgaskylning, där ytreaktioner, avkolning och oxidation begränsas. Ger hög måttnoggrannhet och ren yta på färdigbearbetade detaljer.
- Process: Uppvärmning i vakuumugn med exakt temperaturstyrning och förvärmningssteg
- Process: Jämn kylning i inert gas (typiskt kväve) och efterföljande anlöpning
- Process: Erbjuds på förfrågan efter konkret bedömning av detaljgeometri och seriestorlek
- Typiska användningsområden: Verktygsstål till klipp-, stans- och formverktyg, precisionskomponenter med snäva krav på formstabilitet, höglegerade specialstål och industriknivar
- Relevanta stålkvaliteter: 1.2379, 1.2343
Induktionshärdning – Induktionshärten
Möjlig behandling efter närmare bedömning. Lokal, elektromagnetisk uppvärmning och snabbkylning av utvalda ytområden, så att detaljen får en slitstark, hård randzon medan kärnan behåller sin seghet och hållfasthet (t.ex. från en föregående +QT-behandling).
- Process: Snabb induktiv uppvärmning av det specificerade ytavsnittet
- Process: Omedelbar kylning med dusch samt efterföljande lågtemperaturanlöpning
- Process: Kräver ritning med angivelse av härdzon, inträngningsdjup (SHD/Rht) och önskad HRC
- Typiska användningsområden: Axlar och axeltappar, lagerytor och tätningsbanor, kugghjul och kuggar, slitytor och styrbanor, maskinkomponenter med lokal kontaktbelastning
- Relevanta stålkvaliteter: 42CrMo4 / 1.7225, 34CrNiMo6 / 1.6582, C45 / 1.0503
Sätthärdning – Einsatzhärten
Möjlig behandling efter närmare bedömning. Termokemisk behandling med kolanrikning (uppkolning) av ytskiktet följd av härdning och anlöpning. Används till lämpliga sätthärdningsstål med låg utgångskolhalt, där hög ythårdhet och en seg kärna önskas.
- Process: Uppkolning i kontrollerad atmosfär till specificerat sätthärdningsdjup (CHD/Eht)
- Process: Härdning och avspännande anlöpning till önskad ythårdhet (typiskt 58–62 HRC)
- Process: Erbjuds på färdig- eller förbearbetade detaljer efter konkret teknisk bedömning
- Typiska användningsområden: Kugghjul, pinjonger och kuggkransar, transmissionsaxlar och kopplingsdelar, slitagebelastade maskindelar med krav på hög stötseghet i kärnan
- Relevanta stålkvaliteter: 16MnCr5 / 1.7131, 18CrNiMo7-6 / 1.6587
Nitrering – Nitrieren
Möjlig behandling efter konkret teknisk bedömning. Termokemisk ytbehandling vid relativt låg processtemperatur (typiskt ca 500–550 °C), där kväve diffunderar in i materialets yta och bildar hårda nitrider. Kan förbättra ythårdhet, slitstyrka och i vissa fall utmattningsegenskaper med minimal formförändring.
- Process: Utförs typiskt på färdigbearbetade detaljer i förseghärdat (+QT) tillstånd
- Process: Förutsätter att anlöpningstemperaturen vid +QT ligger över nitreringstemperaturen
- Process: Kräver lämpliga material (nitrerstål eller CrMo-/CrNiMo-seghärdningsstål) och en konkret teknisk bedömning av ritningskraven
- Typiska användningsområden: Spindlar, axlar och styrstänger, växeldelar och extruderskruvar, precisionskomponenter med krav på hög slitstyrka och lågt kast
- Relevanta stålkvaliteter: 42CrMo4 / 1.7225, 34CrNiMo6 / 1.6582, 31CrMoV9 / 1.8519
Relevanta stålkvaliteter
Valet av värmebehandling hänger nära samman med stålets kolhalt och legeringselement. Översikten visar tekniskt relevanta behandlingsmöjligheter för utvalda kvaliteter i vårt materialprogram. Den är vägledande och ska inte uppfattas som en garanti för att alla kombinationer kan levereras i varje dimension utan föregående teknisk bedömning.
- 34CrNiMo6 (1.6582): Seghärdning, glödgning, induktionshärdning
- 42CrMo4 (1.7225): Seghärdning, glödgning, induktionshärdning, nitrering
- 42CrMoS4 (1.7227): Seghärdning, glödgning
- 30CrNiMo8 (1.6580): Seghärdning, glödgning
- C45 (1.0503): Härdning, induktionshärdning, normalisering
- 16MnCr5 (1.7131): Sätthärdning
- S355J2 (1.0577): Normalisering, avspänningsglödgning
- 1.2379: Vakuumhärdning, anlöpning
- 1.2343: Vakuumhärdning, anlöpning
Värmebehandling av både mindre och större stålämnen
Behovet av värmebehandling sträcker sig från enstaka maskinkomponenter och avkapade stångämnen till tunga smidda ämnen och svetsade konstruktioner. Vi sätter samman leveransen så att materialval, eventuell kapning eller grovbearbetning och värmebehandling hänger ihop tekniskt.
- Rundstång och axlar: Leverans av rundstång i seghärdat (+QT), normaliserat (+N) eller mjukglödgat (+A) tillstånd – som hela längder eller kapad på fixmått.
- Stålblock och plåt: Normalisering, avspänningsglödgning och mjukglödgning av plattstång, plåt och utskurna block i konstruktions- och verktygsstål.
- Smidda ämnen: Friformsmidda axlar, ringar, skivor och block levererade med dokumenterad värmebehandling (+QT eller +N) och tillhörande mekaniska prov.
- Svetsade konstruktioner: Avspänningsglödgning efter svetsning för att minska restspänningar och säkra formstabilitet under den efterföljande skärande bearbetningen.
- Rör och specialkomponenter: Värmebehandling av tjockväggiga rör, rördelar, flänsar och urholkade detaljer anpassad till kraven i process-, energi- och maskinindustrin.
- Färdigbearbetade maskindelar: Möjlighet till yt- och vakuumhärdning efter närmare teknisk bedömning av ritning, toleranskrav och materialval.
Samspel mellan skärande bearbetning och värmebehandling
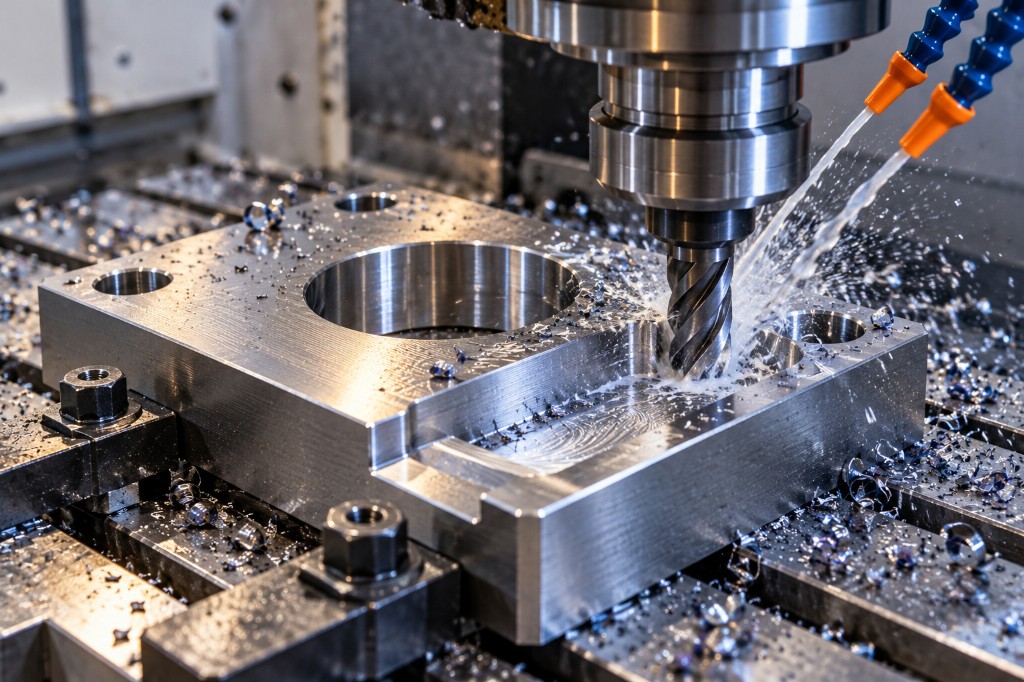
Från råstål till fräst och behandlad komponent. Vid komplexa och frästa maskinkomponenter planerar vi ordningsföljden mellan kapning, grovbearbetning, avspänningsglödgning eller härdning och eventuell färdigbearbetning, så att detaljen håller sina form- och måttoleranser. Möjligheterna beror på detaljens dimensioner, vikt, stålkvalitet och önskad värmebehandlingsprocess. Kontakta oss med dina specifikationer, så undersöker vi den relevanta lösningen.
Dokumentation och kvalitetskrav
När värmebehandling ingår i en leverans är det viktigt att tydligt skilja mellan stålverkets ursprungliga materialcertifikat, dokumentationen för själva värmebehandlingsprocessen och resultaten av en efterföljande mekanisk provning. Dokumentationsomfånget avtalas och bekräftas alltid i samband med offerten.
- 1. Materialcertifikat – EN 10204 3.1: Dokumenterar smältanalys (kemi), chargenummer och de egenskaper materialet är levererat med från verket. Tredjepartsintyg (3.2) kan avtalas på relevanta leveranser.
- 2. Behandlingsdokumentation – värmebehandlingsprotokoll: Vid separat värmebehandling av detaljer kan behandlingsdokumentation eller ugnsprotokoll som dokumenterar det genomförda processförloppet levereras efter överenskommelse.
- 3. Provningsresultat – hårdhet & mekanisk provning: Kontroll av uppnådda mekaniska egenskaper efter behandling – däribland hårdhetsmätning (HBW/HRC/HV), dragprovning (Rp0,2 / Rm / A5) och slagprovning (Charpy-V) samt omstämpling och spårbarhet.
Ange gärna följande till offerten
Kom ihåg vid förfrågan:
- Stålkvalitet: EN-beteckning eller Werkstoffnummer (t.ex. 42CrMo4 / 1.7225 eller 34CrNiMo6 / 1.6582).
- Dimensioner och antal: Tvärsnitt (Ø, tjocklek, bredd), ämneslängd och styckantal.
- Önskad värmebehandling: T.ex. seghärdning (+QT), avspänningsglödgning, normalisering (+N) eller ythärdning.
- Mekaniska krav: Önskat hårdhetsintervall (HBW/HRC), hållfasthetsklass (Rm) eller härddjup.
- Ritning och dokumentation: Bifoga gärna teknisk ritning och ange krav på EN 10204 3.1, protokoll eller provning.
- Önskad leveranstid: När detaljerna ska ingå i er produktion.
Vanliga frågor
- Vad är skillnaden mellan härdning och seghärdning?
- Vid härdning värms stålet till austenitisering och kyls snabbt, vilket ger hög hårdhet och slitstyrka men lägre seghet. Vid seghärdning (+QT) följs härdningen av en anlöpning vid högre temperatur (typiskt 540–680 °C), som sänker hårdheten kontrollerat och ger den kombination av hög sträckgräns, brottgräns och slagseghet som krävs i axlar och bärande maskindelar.
- Kan 34CrNiMo6 levereras seghärdat?
- Ja. 34CrNiMo6 / 1.6582 levereras som standard i seghärdat tillstånd (+QT enligt EN 10083-3 / EN ISO 683-2) och är på grund av sin nickel-, krom- och molybdenhalt särskilt väl lämpat för grova tvärsnitt där höga krav ställs på genomhärdning och kärnegenskaper.
- Kan 42CrMo4 induktionshärdas?
- Ja, 42CrMo4 / 1.7225 lämpar sig väl för induktionshärdning – typiskt med utgångspunkt i en seghärdad (+QT) grundstruktur. Därmed uppnås en slitstark yta på t.ex. lagersäten eller kuggar, medan kärnan behåller sin hållfasthet och seghet. Induktionshärdning erbjuds efter konkret bedömning av ritning och härdzon.
- Vad är syftet med avspänningsglödgning?
- Avspänningsglödgning (Spannungsarmglühen) minskar inre egen- och restspänningar efter svetsning, smide, gasskärning eller grov skärande bearbetning. Syftet är att förhindra kast, vridning och dimensionsförändringar under den efterföljande färdigbearbetningen eller i drift.
- Kan stora stålämnen värmebehandlas?
- Ja, vi kan leverera både mindre komponenter och stora rundstänger, block, plåtar och smidda ämnen med värmebehandling. Möjligheterna beror på ämnets dimensioner, vikt, stålkvalitet och önskad process, vilket klargörs vid förfrågan.
- Kan INDUSTRISTÅL leverera material inklusive värmebehandling?
- Ja. Vi erbjuder en samlad lösning där stålmaterial, eventuell kapning eller bearbetning och den avtalade värmebehandlingen ingår i samma leverans, så att du har en kontakt och färre leverantörsled.
- Vilken dokumentation kan levereras?
- Beroende på orderns krav kan vi avtala materialcertifikat enligt EN 10204 3.1, värmebehandlingsprotokoll (tid-/temperaturförlopp), hårdhetsmätning samt resultat från mekanisk provning (dragprov och slagprov/KV) och full chargespårbarhet. Dokumentationskraven ska specificeras och bekräftas vid offert.
- Kan värmebehandling utföras efter en teknisk ritning?
- Ja. Skicka gärna teknisk ritning eller specifikation med uppgift om stålkvalitet, önskad värmebehandling, målintervall för hårdhet (HBW/HRC) eller brottgräns (Rm) samt krav på provning och certifikat, så bedömer vi uppgiften och sätter samman en offert.
Läs vidare
Få offert på värmebehandling av stål
Skicka stålkvalitet, dimensioner, antal detaljer, önskad värmebehandling och krav på hårdhet eller dokumentation. Du kan också bifoga teknisk ritning direkt i förfrågan.