Lieferprogramm · Wärmebehandlung
Wärmebehandlung von Stahl – Härten, Vergüten und Glühen
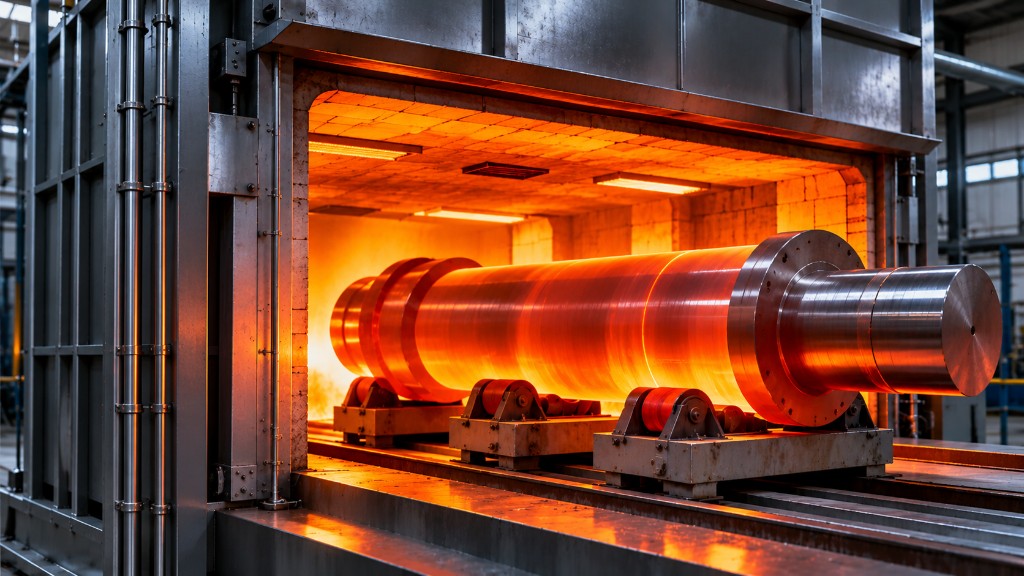
INDUSTRISTÅL bietet die Wärmebehandlung von Stahlwerkstoffen als Teil unseres gesamten Lieferprogramms an. Viele unserer Kunden brauchen Werkstoffe mit spezifischen mechanischen Eigenschaften, Härte, Festigkeit oder Maßhaltigkeit. Deshalb bieten wir verschiedene Formen der Wärmebehandlung an, abgestimmt auf die einzelne Stahlgüte und Anwendung. Wir können sowohl Rohmaterial als auch bearbeitete Teile mit der gewünschten Wärmebehandlung liefern, sodass der Kunde eine Gesamtlösung mit weniger Lieferantenstufen erhält. Die konkrete Behandlung wird anhand von Werkstoffgüte, Abmessungen, gewünschten Eigenschaften und technischen Anforderungen festgelegt.
Auf einen Blick
Werkstoff und Behandlung aus einer Hand – vom Rohmaterial bis zum bearbeiteten Bauteil.
- Gesamtlieferung – Werkstoff + Behandlung: Rohmaterial, gesägte Teile und bearbeitete Komponenten im gewünschten Zustand geliefert.
- Festigkeit und Gefüge – +QT, +N, +A und Härten: Vergüten, Normalglühen, Weichglühen, Spannungsarmglühen und Randschichthärten.
- Qualität und Rückverfolgbarkeit – EN 10204 3.1 und Protokoll: Werkszeugnis, Behandlungsdokumentation und Härtemessung nach Vereinbarung.
- Technische Abstimmung – anhand von Zeichnung und Anforderungen: Wir stimmen Stahlgüte, Querschnitt und Wärmebehandlung ab, bevor der Auftrag festgelegt wird.
Wärmebehandlungsverfahren
Nachfolgend eine technische Übersicht der Wärmebehandlungsprozesse, die für Baustahl, Vergütungsstahl, Einsatzstahl und Werkzeugstahl eingesetzt werden. Jedes Verfahren hat seinen eigenen metallurgischen Zweck. Wo ein Prozess als mögliche Behandlung nach näherer Prüfung gekennzeichnet ist, wird die Liefermöglichkeit konkret anhand von Teilegeometrie, Stahlgüte, Seriengröße und Anforderungsspezifikation im Zuge des Angebots geklärt.
Vergüten – Teil des Lieferprogramms (+QT)
Vergüten besteht aus Härten mit anschließendem Anlassen bei höherer Temperatur, um eine kontrollierte Kombination aus hoher Zug- und Streckgrenze sowie guter Kerbschlagzähigkeit zu erreichen (+QT nach EN 10083 / EN ISO 683). Die Behandlung wird auf den Querschnitt des Teils und die Härtbarkeit der Stahlgüte abgestimmt.
- Prozess: Erwärmen auf Austenitisierungstemperatur, abgestimmt auf die chemische Analyse des Stahls
- Prozess: Abkühlen in Öl, Polymer oder Wasser je nach Legierung und Querschnitt
- Prozess: Anlassen auf den vereinbarten Festigkeitsbereich (Rm) oder die vereinbarte Härte (HBW / HRC)
- Anwendung: Wellen und Rotorteile · Maschinenkomponenten · Getriebeteile und Antriebswellen · Schrauben und Zugstangen · schwere Konstruktionsteile · hoch belastete Komponenten
- Relevante Güten: 34CrNiMo6 / 1.6582 · 42CrMo4 / 1.7225 · 42CrMoS4 / 1.7227 · 30CrNiMo8 / 1.6580 · C45 / 1.0503
Härten – nach Spezifikation angeboten
Wärmebehandlung mit dem Ziel, Härte und Verschleißfestigkeit des Werkstoffs durch Bildung eines martensitischen Gefüges zu erhöhen. Wird mit werkstoffspezifischer Prozessführung ausgeführt, damit das Risiko von Härterissen und Formänderungen minimiert wird.
- Prozess: Austenitisieren bei kontrollierter Temperatur und Durchwärmzeit
- Prozess: Kontrolliertes Abschrecken (Quenching), abgestimmt auf Legierung und Teilegeometrie
- Prozess: Anschließendes Anlassen nach Bedarf, um Sprödigkeit zu verringern und das Gefüge zu stabilisieren
- Prozess: Werkstoffspezifische Prozessführung anhand von Querschnitt und gewünschter Gebrauchshärte
- Anwendung: Verschleißteile und Führungen · Werkzeugkomponenten, Stempel und Matrizen · Maschinenteile mit Anforderungen an hohe Oberflächen- oder Durchhärtung
- Relevante Güten: C45 / 1.0503 · 42CrMo4 / 1.7225 · 1.2379 · 1.2343
Spannungsarmglühen – nach Spezifikation angeboten
Wird eingesetzt, um innere Spannungen im Werkstoff abzubauen, die durch Schweißen, Gießen, Schmieden, Brennschneiden oder starke spanende Bearbeitung entstehen – ohne das grundlegende Gefüge und die Festigkeit des Stahls wesentlich zu verändern.
- Prozess: Langsames und gleichmäßiges Erwärmen unterhalb der Umwandlungstemperatur (typisch 530–650 °C je nach Stahlgüte)
- Prozess: Haltezeit abgestimmt auf die größte Wanddicke
- Prozess: Kontrolliertes, langsames Abkühlen im Ofen, um neue thermische Spannungen zu vermeiden
- Anwendung: Geschweißte Stahlkonstruktionen · große Maschinenkomponenten · bearbeitete Bleche und Blöcke · Rohrkomponenten · Teile mit hohen Anforderungen an die Maßhaltigkeit bei der Endbearbeitung
- Relevante Güten: S355J2 / 1.0577 · C45 / 1.0503 · 42CrMo4 / 1.7225 · 34CrNiMo6 / 1.6582
Normalglühen – Teil des Lieferprogramms (+N)
Wärmebehandlung mit dem Ziel eines gleichmäßigen und feinkörnigen Gefüges (+N). Normalglühen gleicht Gefügeunterschiede nach dem Walzen oder Schmieden aus und liefert vorhersagbare mechanische Eigenschaften und verbesserte Zähigkeit.
- Prozess: Erwärmen auf eine Temperatur knapp über dem oberen Umwandlungspunkt (Ac3)
- Prozess: Durchwärmen über den gesamten Querschnitt und anschließendes Abkühlen an ruhender Luft
- Prozess: Erzeugt ein feinkörniges ferritisch-perlitisches Gefüge, bereit für Weiterbearbeitung oder Schweißen
- Anwendung: Baustahl und Maschinenbaustahl als Stange und Blech · Schmiedeteile vor der Zerspanung oder dem anschließenden Vergüten · Komponenten mit Anforderungen an gleichmäßige Korngröße und Kerbschlagzähigkeit
- Relevante Güten: S355J2 / 1.0577 · C45 / 1.0503 · 16MnCr5 / 1.7131
Weichglühen – Teil des Lieferprogramms (+A)
Wird eingesetzt, um die Härte zu senken und die Zerspanbarkeit zu verbessern (+A), bevor mechanisch weiterbearbeitet oder kaltumgeformt wird. Beim Weichglühen werden lamellare Karbide in kugelförmigen (sphäroidisierten) Zementit umgewandelt.
- Prozess: Erwärmen nahe am oder Pendeln um den unteren Umwandlungspunkt (Ac1)
- Prozess: Gesteuertes langsames Abkühlen für die niedrigstmögliche Ausgangshärte
- Prozess: Verringert den Werkzeugverschleiß beim Drehen, Fräsen und Tieflochbohren in kohlenstoffreichen und legierten Stählen
- Anwendung: Werkzeugstahl und legierte Vergütungsstähle vor der Grobbearbeitung · Teile mit umfangreicher Zerspanung vor dem endgültigen Härten · Stahl für die Kaltumformung
- Relevante Güten: 1.2379 · 1.2343 · 42CrMo4 / 1.7225 · 34CrNiMo6 / 1.6582 · 30CrNiMo8 / 1.6580
Rekristallisationsglühen – mögliche Behandlung nach näherer Prüfung
Wird eingesetzt, um die Auswirkungen der Kaltverformung (Kaltverfestigung) zu verringern und die ursprüngliche Umformbarkeit und Duktilität des Werkstoffs ohne Phasenumwandlung wiederherzustellen.
- Prozess: Erwärmen über die Rekristallisationstemperatur, aber unter Ac1
- Prozess: Bildung neuer, spannungsfreier Körner im kaltverformten Gefüge
- Prozess: Die Möglichkeit wird konkret anhand des vorangegangenen Verformungsgrads und der Abmessung geprüft
- Anwendung: Kaltgezogene oder kaltgewalzte Teile und Profile · Zwischenglühen bei mehrstufiger Kaltumformung
- Relevante Güten: S355J2 / 1.0577 · C45 / 1.0503
Vakuumhärten – mögliche Behandlung nach näherer Prüfung
Wärmebehandlung unter kontrollierten Vakuumbedingungen mit anschließender Hochdruck-Gasabkühlung, bei der Oberflächenreaktionen, Entkohlung und Oxidation begrenzt werden. Ergibt hohe Maßgenauigkeit und eine saubere Oberfläche an fertig bearbeiteten Teilen.
- Prozess: Erwärmen im Vakuumofen mit präziser Temperaturführung und Vorwärmstufen
- Prozess: Gleichmäßiges Abkühlen in Inertgas (typisch Stickstoff) und anschließendes Anlassen
- Prozess: Auf Anfrage nach konkreter Prüfung von Teilegeometrie und Seriengröße
- Anwendung: Werkzeugstahl für Schneid-, Stanz- und Formwerkzeuge · Präzisionskomponenten mit engen Anforderungen an die Formstabilität · hochlegierte Spezialstähle und Industriemesser
- Relevante Güten: 1.2379 · 1.2343
Induktionshärten – mögliche Behandlung nach näherer Prüfung
Lokale, elektromagnetische Erwärmung und Abschreckung ausgewählter Oberflächenbereiche, sodass das Teil eine verschleißfeste, harte Randzone erhält, während der Kern seine Zähigkeit und Festigkeit behält (z. B. aus einer vorangegangenen +QT-Behandlung).
- Prozess: Schnelles induktives Erwärmen des spezifizierten Oberflächenabschnitts
- Prozess: Unmittelbares Abschrecken mit Brause sowie anschließendes Niedrigtemperaturanlassen
- Prozess: Erfordert eine Zeichnung mit Angabe von Härtezone, Einhärtungstiefe (SHD/Rht) und gewünschtem HRC
- Anwendung: Wellen und Wellenzapfen · Lagerflächen und Dichtlaufflächen · Zahnräder und Verzahnungen · Verschleißflächen und Führungsbahnen · Maschinenkomponenten mit lokaler Kontaktbelastung
- Relevante Güten: 42CrMo4 / 1.7225 · 34CrNiMo6 / 1.6582 · C45 / 1.0503
Einsatzhärten – mögliche Behandlung nach näherer Prüfung
Thermochemische Behandlung mit Kohlenstoffanreicherung (Aufkohlen) der Randschicht und anschließendem Härten und Anlassen. Wird bei geeigneten Einsatzstählen mit niedrigem Ausgangskohlenstoff eingesetzt, wenn hohe Oberflächenhärte und ein zäher Kern gewünscht sind.
- Prozess: Aufkohlen in kontrollierter Atmosphäre auf die spezifizierte Einsatzhärtungstiefe (CHD/Eht)
- Prozess: Härten und spannungsarmes Anlassen auf die gewünschte Oberflächenhärte (typisch 58–62 HRC)
- Prozess: Angeboten an fertig- oder vorbearbeiteten Teilen nach konkreter technischer Prüfung
- Anwendung: Zahnräder, Ritzel und Zahnkränze · Antriebswellen und Kupplungsteile · verschleißbeanspruchte Maschinenteile mit Anforderungen an hohe Stoßzähigkeit im Kern
- Relevante Güten: 16MnCr5 / 1.7131 · 18CrNiMo7-6 / 1.6587
Nitrieren – mögliche Behandlung nach konkreter technischer Prüfung
Thermochemische Oberflächenbehandlung bei relativ niedriger Prozesstemperatur (typisch ca. 500–550 °C), bei der Stickstoff in die Werkstoffoberfläche diffundiert und harte Nitride bildet. Kann Oberflächenhärte, Verschleißfestigkeit und in bestimmten Fällen die Ermüdungseigenschaften bei minimaler Formänderung verbessern.
- Prozess: Wird typisch an fertig bearbeiteten Teilen im zuvor vergüteten (+QT) Zustand ausgeführt
- Prozess: Setzt voraus, dass die Anlasstemperatur beim +QT über der Nitriertemperatur liegt
- Prozess: Erfordert geeignete Werkstoffe (Nitrierstahl oder CrMo-/CrNiMo-Vergütungsstahl) und eine konkrete technische Prüfung der Zeichnungsanforderungen
- Anwendung: Spindeln, Wellen und Führungsstangen · Getriebeteile und Extruderschnecken · Präzisionskomponenten mit Anforderungen an hohe Verschleißfestigkeit und geringen Schlag
- Relevante Güten: 42CrMo4 / 1.7225 · 34CrNiMo6 / 1.6582 · 31CrMoV9 / 1.8519
Relevante Stahlgüten
Die Wahl der Wärmebehandlung hängt eng mit dem Kohlenstoffgehalt und den Legierungselementen des Stahls zusammen. Die Übersicht zeigt technisch relevante Behandlungsmöglichkeiten für ausgewählte Güten in unserem Werkstoffprogramm. Sie ist eine Orientierung und keine Garantie, dass alle Kombinationen in jeder Abmessung ohne vorherige technische Prüfung lieferbar sind.
- 34CrNiMo6 · 1.6582: Vergüten, Glühen, Induktionshärten
- 42CrMo4 · 1.7225: Vergüten, Glühen, Induktionshärten, Nitrieren
- 42CrMoS4 · 1.7227: Vergüten, Glühen
- 30CrNiMo8 · 1.6580: Vergüten, Glühen
- C45 · 1.0503: Härten, Induktionshärten, Normalglühen
- 16MnCr5 · 1.7131: Einsatzhärten
- S355J2 · 1.0577: Normalglühen, Spannungsarmglühen
- 1.2379: Vakuumhärten, Anlassen
- 1.2343: Vakuumhärten, Anlassen
Wärmebehandlung kleinerer und größerer Stahlteile
Der Bedarf an Wärmebehandlung reicht von einzelnen Maschinenkomponenten und abgelängten Stangenabschnitten bis zu schweren Schmiedeteilen und geschweißten Konstruktionen. Wir stellen die Lieferung so zusammen, dass Werkstoffwahl, eventuelles Sägen oder Grobbearbeiten und Wärmebehandlung technisch zusammenpassen.
- Rundstahl und Wellen: Lieferung von Rundstahl im vergüteten (+QT), normalgeglühten (+N) oder weichgeglühten (+A) Zustand – als ganze Längen oder auf Festmaß gesägt.
- Stahlblöcke und Bleche: Normalglühen, Spannungsarmglühen und Weichglühen von Flachstahl, Blechen und zugeschnittenen Blöcken in Bau- und Werkzeugstahl.
- Schmiedeteile: Freiformgeschmiedete Wellen, Ringe, Scheiben und Blöcke, geliefert mit dokumentierter Wärmebehandlung (+QT oder +N) und zugehörigen mechanischen Prüfungen.
- Geschweißte Konstruktionen: Spannungsarmglühen nach dem Schweißen, um Eigenspannungen abzubauen und die Formstabilität bei der anschließenden Zerspanung zu sichern.
- Rohre und Sonderkomponenten: Wärmebehandlung dickwandiger Rohre, Fittings, Flansche und ausgebohrter Teile, abgestimmt auf die Anforderungen der Prozess-, Energie- und Maschinenindustrie.
- Fertig bearbeitete Maschinenteile: Möglichkeit des Randschicht- und Vakuumhärtens nach näherer technischer Prüfung von Zeichnung, Toleranzanforderungen und Werkstoffwahl.
Zusammenspiel von Zerspanung und Wärmebehandlung
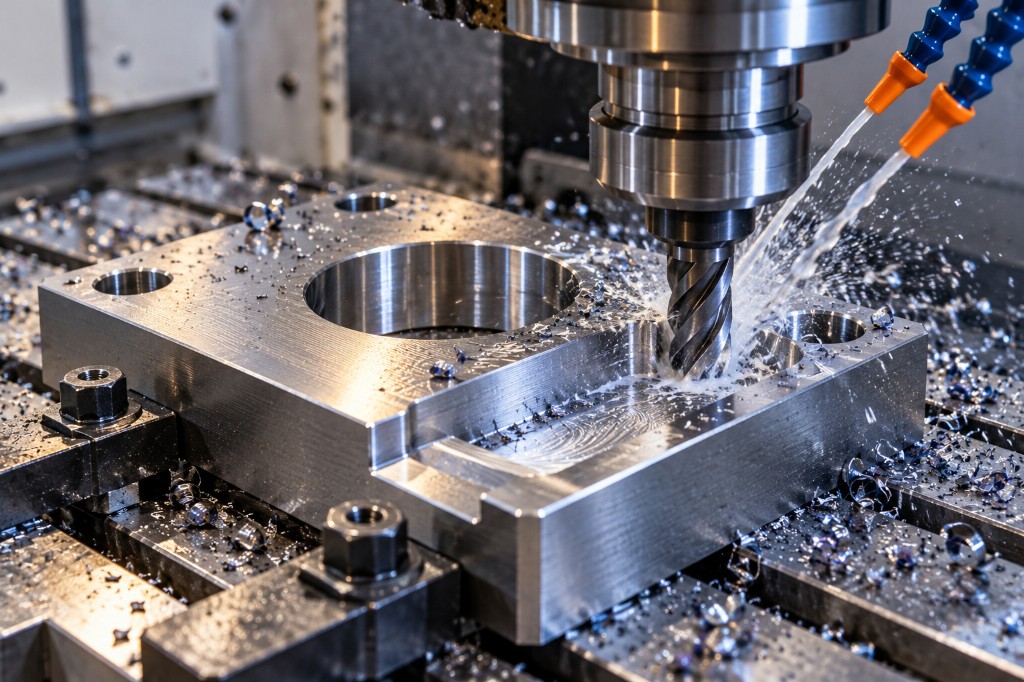
Vom Rohstahl zur gefrästen und behandelten Komponente: Bei komplexen und gefrästen Maschinenkomponenten planen wir die Reihenfolge von Sägen, Grobbearbeitung, Spannungsarmglühen oder Härten und eventueller Endbearbeitung, damit das Teil seine Form- und Maßtoleranzen hält. Die Möglichkeiten hängen von Abmessungen, Gewicht, Stahlgüte und dem gewünschten Wärmebehandlungsprozess ab. Kontaktieren Sie uns mit Ihren Spezifikationen, dann prüfen wir die passende Lösung.
Dokumentation und Qualitätsanforderungen
Wenn Wärmebehandlung Teil einer Lieferung ist, muss klar zwischen dem ursprünglichen Werkszeugnis des Stahlwerks, der Dokumentation des Wärmebehandlungsprozesses selbst und den Ergebnissen einer anschließenden mechanischen Prüfung unterschieden werden. Der Dokumentationsumfang wird immer im Zuge des Angebots vereinbart und bestätigt.
- 1. Werkszeugnis – EN 10204 3.1: Dokumentiert Schmelzenanalyse (Chemie), Chargennummer und die Eigenschaften, mit denen der Werkstoff vom Werk geliefert wurde. Ein Abnahmeprüfzeugnis 3.2 durch Dritte kann für relevante Lieferungen vereinbart werden.
- 2. Behandlungsdokumentation – Wärmebehandlungsprotokoll: Bei gesonderter Wärmebehandlung von Teilen kann nach Vereinbarung eine Behandlungsdokumentation oder ein Ofenprotokoll geliefert werden, das den durchgeführten Prozessverlauf dokumentiert.
- 3. Prüfergebnisse – Härte und mechanische Prüfung: Kontrolle der erreichten mechanischen Eigenschaften nach der Behandlung – darunter Härtemessung (HBW/HRC/HV), Zugversuch (Rp0,2 / Rm / A5) und Kerbschlagbiegeversuch (Charpy-V) sowie Umstempelung und Rückverfolgbarkeit.
Checkliste für die Anfrage
Geben Sie für das Angebot gern Folgendes an:
- Stahlgüte: EN-Bezeichnung oder Werkstoffnummer (z. B. 42CrMo4 / 1.7225 oder 34CrNiMo6 / 1.6582).
- Abmessungen und Stückzahl: Querschnitt (Ø, Dicke, Breite), Teilelänge und Stückzahl.
- Gewünschte Wärmebehandlung: z. B. Vergüten (+QT), Spannungsarmglühen, Normalglühen (+N) oder Randschichthärten.
- Mechanische Anforderungen: Gewünschter Härtebereich (HBW/HRC), Festigkeitsklasse (Rm) oder Einhärtungstiefe.
- Zeichnung und Dokumentation: Fügen Sie gern die technische Zeichnung bei und nennen Sie Anforderungen an EN 10204 3.1, Protokoll oder Prüfung.
- Gewünschte Lieferzeit: Wann die Teile in Ihre Produktion eingehen sollen.
Häufige Fragen
- Was ist der Unterschied zwischen Härten und Vergüten?
- Beim Härten wird der Stahl auf Austenitisierungstemperatur erwärmt und schnell abgekühlt, was hohe Härte und Verschleißfestigkeit, aber geringere Zähigkeit ergibt. Beim Vergüten (+QT) folgt auf das Härten ein Anlassen bei höherer Temperatur (typisch 540–680 °C), das die Härte kontrolliert senkt und die Kombination aus hoher Streckgrenze, Zugfestigkeit und Kerbschlagzähigkeit ergibt, die in Wellen und tragenden Maschinenteilen gefordert wird.
- Kann 34CrNiMo6 vergütet geliefert werden?
- Ja. 34CrNiMo6 / 1.6582 wird standardmäßig im vergüteten Zustand (+QT nach EN 10083-3 / EN ISO 683-2) geliefert und ist wegen seines Nickel-, Chrom- und Molybdängehalts besonders für grobe Querschnitte geeignet, bei denen hohe Anforderungen an Durchhärtung und Kerneigenschaften gestellt werden.
- Kann 42CrMo4 induktionsgehärtet werden?
- Ja, 42CrMo4 / 1.7225 eignet sich gut zum Induktionshärten – typisch ausgehend von einem vergüteten (+QT) Grundgefüge. Damit wird eine verschleißfeste Oberfläche z. B. an Lagersitzen oder Verzahnungen erreicht, während der Kern seine Festigkeit und Zähigkeit behält. Induktionshärten wird nach konkreter Prüfung von Zeichnung und Härtezone angeboten.
- Was ist der Zweck des Spannungsarmglühens?
- Spannungsarmglühen baut innere Eigen- und Restspannungen nach Schweißen, Schmieden, Brennschneiden oder grober Zerspanung ab. Ziel ist es, Verzug, Verwindung und Maßänderungen bei der anschließenden Fertigbearbeitung oder im Betrieb zu verhindern.
- Können große Stahlteile wärmebehandelt werden?
- Ja, wir können sowohl kleinere Komponenten als auch große Rundstangen, Blöcke, Bleche und Schmiedeteile mit Wärmebehandlung liefern. Die Möglichkeiten hängen von Abmessungen, Gewicht, Stahlgüte und dem gewünschten Prozess ab und werden bei der Anfrage geklärt.
- Kann INDUSTRISTÅL Werkstoffe inklusive Wärmebehandlung liefern?
- Ja. Wir bieten eine Gesamtlösung, bei der Stahlwerkstoff, eventuelles Sägen oder Bearbeiten und die vereinbarte Wärmebehandlung in derselben Lieferung enthalten sind, sodass Sie einen Ansprechpartner und weniger Lieferantenstufen haben.
- Welche Dokumentation kann geliefert werden?
- Je nach Anforderungen des Auftrags können wir Werkszeugnis nach EN 10204 3.1, Wärmebehandlungsprotokoll (Zeit-/Temperaturverlauf), Härtemessung sowie Ergebnisse der mechanischen Prüfung (Zugversuch und Kerbschlagbiegeversuch/KV) und volle Chargenrückverfolgbarkeit vereinbaren. Die Dokumentationsanforderungen müssen im Angebot spezifiziert und bestätigt werden.
- Kann die Wärmebehandlung nach einer technischen Zeichnung ausgeführt werden?
- Ja. Senden Sie gern die technische Zeichnung oder Spezifikation mit Angaben zu Stahlgüte, gewünschter Wärmebehandlung, Zielbereich für Härte (HBW/HRC) oder Zugfestigkeit (Rm) sowie Anforderungen an Prüfung und Zeugnis, dann bewerten wir die Aufgabe und stellen ein Angebot zusammen.
Weiterlesen
Angebot für die Wärmebehandlung von Stahl anfordern
Senden Sie Stahlgüte, Abmessungen, Stückzahl, gewünschte Wärmebehandlung und Anforderungen an Härte oder Dokumentation. Sie können die technische Zeichnung direkt in der Anfrage anhängen.