Dansk stålgrossist siden 2008 · EN 10204/3.1 uden gebyr

INDUSTRISTÅL A/S

Leveringsprogram · Varmebehandling

Varmebehandling af stål – hærdning, sejhærdning og glødning

INDUSTRISTÅL tilbyder varmebehandling af stålmaterialer som en del af vores samlede leveringsprogram.

Mange af vores kunder har behov for materialer med specifikke mekaniske egenskaber, hårdhed, styrke eller dimensionsstabilitet. Derfor tilbyder vi forskellige former for varmebehandling, tilpasset den enkelte stålkvalitet og anvendelse.

Vi kan levere både råmaterialer og bearbejdede emner med den ønskede varmebehandling, så kunden får en samlet løsning med færre leverandørled.

Den konkrete behandling fastlægges ud fra materialekvalitet, dimensioner, ønskede egenskaber og tekniske krav.

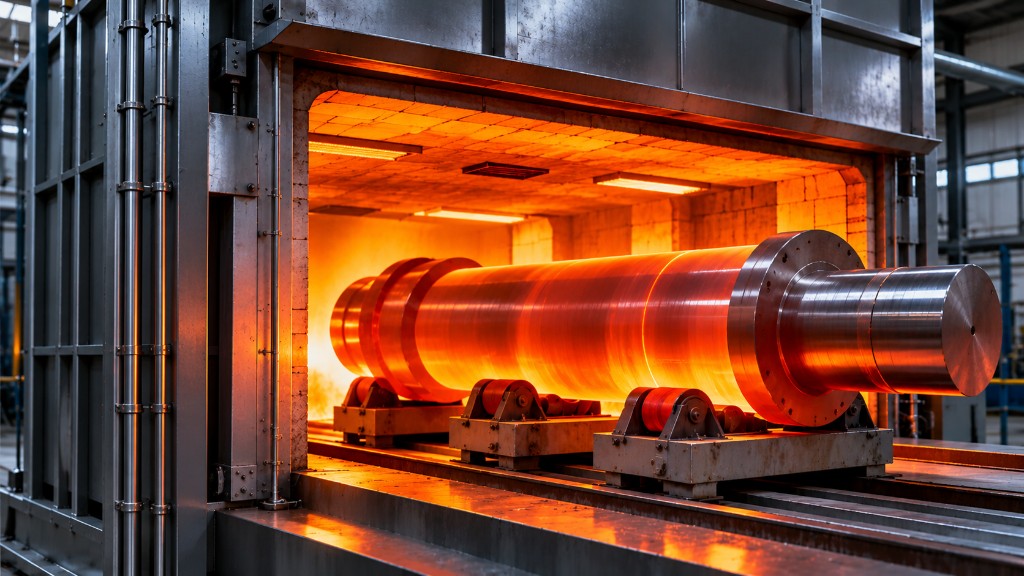
Varmebehandling af stort stålemne i industriovn

Samlet levering

Materiale + behandling

Råmaterialer, savede emner og bearbejdede komponenter leveret i ønsket tilstand.

Styrke & struktur

+QT, +N, +A og hærdning

Sejhærdning, normalisering, blødglødning, spændingsaflastning og overfladehærdning.

Kvalitet & sporbarhed

EN 10204 3.1 & protokol

Materialecertifikat, behandlingsdokumentation og hårdhedsmåling efter aftale.

Teknisk sparring

Ud fra tegning og krav

Vi afstemmer stålkvalitet, tværsnit og varmebehandling, før ordren låses.

Metodekatalog

Varmebehandlingsmetoder

Herunder ses en teknisk oversigt over de varmebehandlingsprocesser, der anvendes til konstruktionsstål, sejhærdningsstål, indsætningsstål og værktøjsstål. Hver metode har sit eget metallurgiske formål. Hvor en proces er markeret som mulig behandling efter nærmere vurdering, afklares leveringsmuligheden konkret ud fra emnets geometri, stålkvalitet, seriestørrelse og kravspecifikation i forbindelse med tilbuddet.

VergütenDel af leveringsprogram (+QT)

Sejhærdning – Vergüten

Sejhærdning består af hærdning efterfulgt af anløbning ved en højere temperatur for at opnå en kontrolleret kombination af høj træk- og flydespænding samt god slagsejhed (+QT iht. EN 10083 / EN ISO 683). Behandlingen tilpasses emnets tværsnit og stålkvalitetens hærdbarhed.

Proces og tekniske forhold

  • Opvarmning til austenitiseringstemperatur afpasset stålets kemiske analyse
  • Afkøling i olie, polymer eller vand afhængigt af legering og tværsnit
  • Anløbning til aftalt styrkeinterval (Rm) eller hårdhed (HBW / HRC)

Typiske anvendelsesområder

  • Aksler og rotordele
  • Maskinkomponenter
  • Geardele og transmissionsaksler
  • Bolte og trækstænger
  • Tunge konstruktionsdele
  • Højbelastede komponenter
HärtenTilbydes efter specifikation

Hærdning – Härten

Varmebehandling med henblik på at øge materialets hårdhed og slidstyrke gennem dannelse af martensitisk struktur. Udføres med materialespecifik processtyring, så risikoen for spændingsrevner og formændringer minimeres.

Proces og tekniske forhold

  • Austenitisering ved kontrolleret temperatur og gennemvarmningstid
  • Kontrolleret afkøling (quenching) tilpasset legering og emnegeometri
  • Efterfølgende anløbning efter behov for at reducere sprødhed og stabilisere strukturen
  • Materialespecifik processtyring ud fra tværsnit og ønsket arbejdshårdhed

Typiske anvendelsesområder

  • Sliddele og føringer
  • Værktøjskomponenter, stanser og matricer
  • Maskindele med krav til høj overflade- eller gennemhårdhed
SpannungsarmglühenTilbydes efter specifikation

Spændingsaflastende glødning – Spannungsarmglühen

Anvendes til at reducere indre spændinger i materialet, som opstår ved svejsning, støbning, smedning, flammeskæring eller kraftig spåntagende bearbejdning — uden at ændre stålets grundlæggende struktur og styrke væsentligt.

Proces og tekniske forhold

  • Langsom og ensartet opvarmning under omdannelsestemperaturen (typisk 530–650 °C afhængigt af stålkvalitet)
  • Holdetid afpasset største godstykkelse
  • Kontrolleret, langsom afkøling i ovn for at forhindre nye termiske spændinger

Typiske anvendelsesområder

  • Svejste stålkonstruktioner
  • Store maskinkomponenter
  • Bearbejdede plader og blokke
  • Rørkomponenter
  • Emner med høje krav til dimensionsstabilitet under slutbearbejdning
NormalglühenDel af leveringsprogram (+N)

Normalisering – Normalglühen

Varmebehandling med henblik på at opnå en ensartet og finkornet materialestruktur (+N). Normalisering udligner strukturforskelle efter valsning eller smedning og giver forudsigelige mekaniske egenskaber og forbedret sejhed.

Proces og tekniske forhold

  • Opvarmning til temperatur lige over øvre omdannelsespunkt (Ac3)
  • Udligning gennem hele tværsnittet og efterfølgende afkøling i rolig luft
  • Skaber finkornet ferritisk-perlitisk struktur klar til videre bearbejdning eller svejsning

Typiske anvendelsesområder

  • Konstruktionsstål og maskinstål i stang og plade
  • Smedede emner før spåntagning eller efterfølgende sejhærdning
  • Komponenter med krav til ensartet kornstørrelse og slagsejhed
WeichglühenDel af leveringsprogram (+A)

Blødglødning – Weichglühen

Anvendes til at reducere hårdhed og forbedre bearbejdeligheden (+A) inden videre mekanisk bearbejdning eller koldformgivning. Ved blødglødning omdannes lamellære karbider til kugleformet (sfæroidiseret) cementit.

Proces og tekniske forhold

  • Opvarmning tæt på eller pendling omkring nedre omdannelsespunkt (Ac1)
  • Styret langsom afkøling for lavest mulig udgangshårdhed
  • Reducerer værktøjsslid ved drejning, fræsning og dybdeboring i kulstofrige og legerede stål

Typiske anvendelsesområder

  • Værktøjsstål og legerede sejhærdningsstål før grovbearbejdning
  • Emner med omfattende spåntagning før endelig hærdning
  • Stål til koldformning
RekristallisationsglühenMulig behandling efter nærmere vurdering

Rekrystallisationsglødning – Rekristallisationsglühen

Anvendes til at reducere virkningerne af kolddeformation (deformationshærdning) og genetablere materialets oprindelige formbarhed og duktilitet uden faseomdannelse.

Proces og tekniske forhold

  • Opvarmning over rekrystallisationstemperaturen, men under Ac1
  • Dannelse af nye, spændingsfrie korn i den kolddeformerede struktur
  • Muligheden vurderes konkret ud fra forudgående deformationsgrad og dimension

Typiske anvendelsesområder

  • Koldtrukne eller koldvalsede emner og profiler
  • Mellemglødning ved flertrins koldformgivning
VakuumhärtenMulig behandling efter nærmere vurdering

Vakuumhærdning – Vakuumhärten

Varmebehandling under kontrollerede vakuumforhold efterfulgt af højtryks-gasafkøling, hvor overfladereaktioner, afkulning og oxidation begrænses. Giver høj målnøjagtighed og ren overflade på færdigbearbejdede emner.

Proces og tekniske forhold

  • Opvarmning i vakuumovn med præcis temperaturstyring og forvarmningstrin
  • Ensartet afkøling i inert gas (typisk nitrogen) og efterfølgende anløbning
  • Tilbydes på forespørgsel efter konkret vurdering af emnegeometri og seriestørrelse

Typiske anvendelsesområder

  • Værktøjsstål til snit-, stanse- og formværktøjer
  • Præcisionskomponenter med snævre krav til formstabilitet
  • Højtlegerede specialstål og industriknive
InduktionshärtenMulig behandling efter nærmere vurdering

Induktionshærdning – Induktionshärten

Lokal, elektromagnetisk opvarmning og bratkøling af udvalgte overfladeområder, så emnet opnår en slidstærk, hård randzone, mens kernen bevarer sin sejhed og styrke (f.eks. fra en forudgående +QT-behandling).

Proces og tekniske forhold

  • Hurtig induktiv opvarmning af det specificerede overfladeafsnit
  • Umiddelbar afkøling med brus samt efterfølgende lavtemperaturanløbning
  • Kræver tegning med angivelse af hærdezone, indtrængningsdybde (SHD/Rht) og ønsket HRC

Typiske anvendelsesområder

  • Aksler og akseltapper
  • Lejeflader og tætningsbaner
  • Tandhjul og fortandinger
  • Slidflader og føringsbaner
  • Maskinkomponenter med lokal kontaktbelastning
EinsatzhärtenMulig behandling efter nærmere vurdering

Indsætningshærdning – Einsatzhärten

Termokemisk behandling med kulstofberigelse (opkulning) af overfladelaget efterfulgt af hærdning og anløbning. Anvendes til egnede indsætningsstål med lavt udgangskulstof, hvor høj overfladehårdhed og en sej kerne ønskes.

Proces og tekniske forhold

  • Opkulning i kontrolleret atmosfære til specificeret indsætningsdybde (CHD/Eht)
  • Hærdning og spændingsaflastende anløbning til ønsket overfladehårdhed (typisk 58–62 HRC)
  • Tilbydes på færdig- eller forarbejdede emner efter konkret teknisk vurdering

Typiske anvendelsesområder

  • Tandhjul, spidshjul og kransringe
  • Transmissionsaksler og koblingsdele
  • Slidbelastede maskindele med krav til høj stødsejhed i kernen
NitrierenMulig behandling efter konkret teknisk vurdering

Nitrering – Nitrieren

Termokemisk overfladebehandling ved relativt lav proces-temperatur (typisk ca. 500–550 °C), hvor kvælstof diffunderer ind i materialets overflade og danner hårde nitrider. Kan forbedre overfladehårdhed, slidstyrke og i visse tilfælde udmattelsesegenskaber med minimal formændring.

Proces og tekniske forhold

  • Udføres typisk på færdigbearbejdede emner i forud sejhærdet (+QT) tilstand
  • Forudsætter at anløbningstemperaturen ved +QT ligger over nitreringstemperaturen
  • Kræver egnede materialer (nitrerstål eller CrMo-/CrNiMo-sejhærdningsstål) og en konkret teknisk vurdering af tegningskravene

Typiske anvendelsesområder

  • Spindler, aksler og føringsstænger
  • Geardele og ekstrudersnekker
  • Præcisionskomponenter med krav til høj slidstyrke og lavt kast

Materialer og processer

Relevante stålkvaliteter

Valget af varmebehandling hænger tæt sammen med stålets kulstofindhold og legeringselementer. Tabellen viser teknisk relevante behandlingsmuligheder for udvalgte kvaliteter i vores materialeprogram. Oversigten er vejledende og skal ikke opfattes som en garanti for, at alle kombinationer kan leveres i enhver dimension uden forudgående teknisk vurdering.

StålkvalitetWerkstoffnr.Relevante behandlingerForespørgsel
34CrNiMo61.6582Sejhærdning, glødning, induktionshærdningFå tilbud →
42CrMo41.7225Sejhærdning, glødning, induktionshærdning, nitreringFå tilbud →
42CrMoS41.7227Sejhærdning, glødningFå tilbud →
30CrNiMo81.6580Sejhærdning, glødningFå tilbud →
C451.0503Hærdning, induktionshærdning, normaliseringFå tilbud →
16MnCr51.7131IndsætningshærdningFå tilbud →
S355J21.0577Normalisering, spændingsaflastende glødningFå tilbud →
1.23791.2379Vakuumhærdning, anløbningFå tilbud →
1.23431.2343Vakuumhærdning, anløbningFå tilbud →

Emnetyper og omfang

Varmebehandling af både mindre og større stålemner

Behovet for varmebehandling spænder fra enkeltstående maskinkomponenter og afkortede stangemner til tunge smedede emner og svejste konstruktioner. Vi sammensætter leverancen, så materialevalg, eventuel savning eller grovbearbejdning og varmebehandling hænger teknisk sammen.

Fra råstål til fræst og behandlet komponent

Samspil mellem spåntagning og varmebehandling

Ved komplekse og fræste maskinkomponenter planlægger vi rækkefølgen mellem savning, grovbearbejdning, spændingsaflastende glødning eller hærdning og eventuel færdigbearbejdning, så emnet holder sine form- og måltolerancer.

Mulighederne afhænger af emnets dimensioner, vægt, stålkvalitet og den ønskede varmebehandlingsproces. Kontakt os med dine specifikationer, så undersøger vi den relevante løsning.

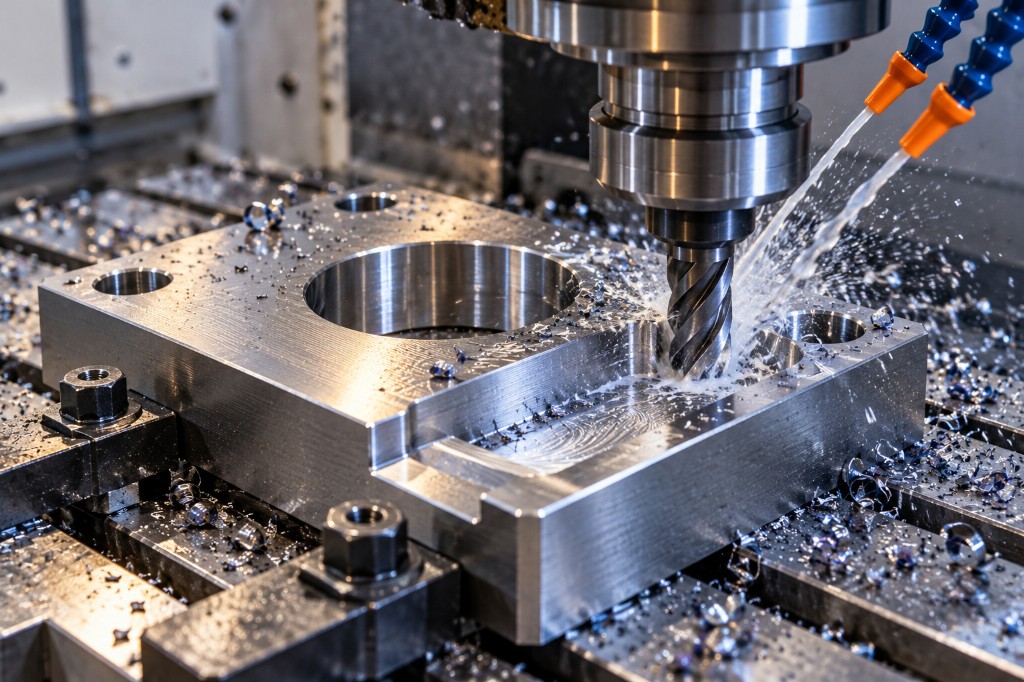
CNC-fræsning og færdigbearbejdning af stålemne med kølevæske

Kvalitetssikring

Dokumentation og kvalitetskrav

Når varmebehandling indgår i en leverance, er det vigtigt at skelne tydeligt mellem stålværkets oprindelige materialecertifikat, dokumentationen for selve varmebehandlingsprocessen og resultaterne af en efterfølgende mekanisk prøvning. Dokumentationsomfanget aftales og bekræftes altid i forbindelse med tilbuddet.

1. Materialecertifikat

EN 10204 3.1

Dokumenterer smelteanalyse (kemi), chargenummer og de egenskaber, materialet er leveret med fra værket. Tredjepartsattest (3.2) kan aftales på relevante leverancer.

2. Behandlingsdokumentation

Varmebehandlingsprotokol

Ved særskilt varmebehandling af emner kan der efter aftale leveres behandlingsdokumentation eller ovnprotokol, som dokumenterer det gennemførte procesforløb.

3. Prøvningsresultater

Hårdhed & mekanisk prøvning

Kontrol af opnåede mekaniske egenskaber efter behandling — herunder hårdhedsmåling (HBW/HRC/HV), trækprøvning (Rp0,2 / Rm / A5) og slagprøvning (Charpy-V) samt omstempling og sporbarhed.

Ofte stillede spørgsmål

Hvad er forskellen på hærdning og sejhærdning?

Ved hærdning opvarmes stålet til austenitisering og afkøles hurtigt, hvilket giver høj hårdhed og slidstyrke, men lavere sejhed. Ved sejhærdning (+QT) følges hærdningen op af en anløbning ved højere temperatur (typisk 540–680 °C), som sænker hårdheden kontrolleret og giver den kombination af høj flydespænding, trækstyrke og slagsejhed, der kræves i aksler og bærende maskindele.

Kan 34CrNiMo6 leveres sejhærdet?

Ja. 34CrNiMo6 / 1.6582 leveres som standard i sejhærdet tilstand (+QT iht. EN 10083-3 / EN ISO 683-2) og er på grund af sit nikkel-, krom- og molybdænindhold særligt velegnet til grove tværsnit, hvor der stilles høje krav til gennemhærdning og kerneegenskaber.

Kan 42CrMo4 induktionshærdes?

Ja, 42CrMo4 / 1.7225 egner sig godt til induktionshærdning — typisk med udgangspunkt i en sejhærdet (+QT) grundstruktur. Dermed opnås en slidstærk overflade på f.eks. lejesæder eller fortandinger, mens kernen bevarer sin styrke og sejhed. Induktionshærdning tilbydes efter konkret vurdering af tegning og hærdezone.

Hvad er formålet med spændingsaflastende glødning?

Spændingsaflastende glødning (Spannungsarmglühen) reducerer indre egen- og restspændinger efter svejsning, smedning, flammeskæring eller grov spåntagning. Formålet er at forhindre kast, vridning og dimensionsændringer under den efterfølgende færdigbearbejdning eller i drift.

Kan store stålemner varmebehandles?

Ja, vi kan levere både mindre komponenter og store rundstænger, blokke, plader og smedede emner med varmebehandling. Mulighederne afhænger af emnets dimensioner, vægt, stålkvalitet og den ønskede proces, som afklares ved forespørgsel.

Kan INDUSTRISTÅL levere materialer inklusive varmebehandling?

Ja. Vi tilbyder en samlet løsning, hvor stålmateriale, eventuel savning eller forarbejdning og den aftalte varmebehandling indgår i samme leverance, så du har én kontakt og færre leverandørled.

Hvilken dokumentation kan leveres?

Afhængigt af ordrens krav kan vi aftale materialecertifikat iht. EN 10204 3.1, varmebehandlingsprotokol (tid-/temperaturforløb), hårdhedsmåling samt resultater fra mekanisk prøvning (trækprøve og slagprøve/KV) og fuld chargessporbarhed. Dokumentationskravene skal specificeres og bekræftes ved tilbud.

Kan varmebehandling udføres efter en teknisk tegning?

Ja. Send gerne teknisk tegning eller specifikation med oplysning om stålkvalitet, ønsket varmebehandling, målinterval for hårdhed (HBW/HRC) eller trækstyrke (Rm) samt krav til prøvning og certifikat, så vurderer vi opgaven og sammensætter et tilbud.

Forespørgsel

Få tilbud på varmebehandling af stål

Send stålkvalitet, dimensioner, antal emner, ønsket varmebehandling og krav til hårdhed eller dokumentation. Du kan også vedhæfte teknisk tegning direkte i forespørgslen.