Hvad er dybdeboring?
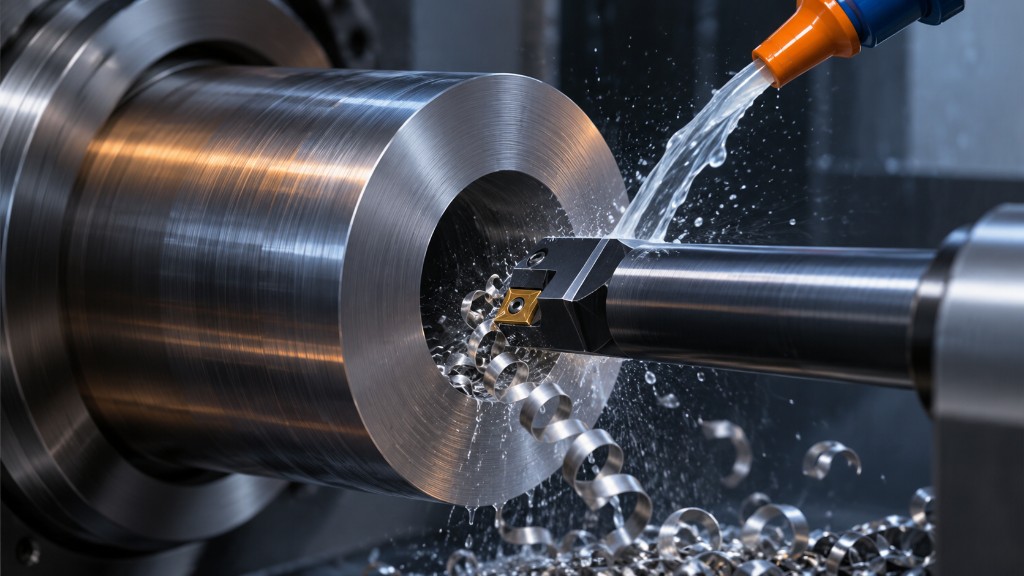
Dybdeboring (langhulsboring) er en specialiseret spåntagende proces til fremstilling af centrerede boringer med stort længde-til-diameter-forhold i massivt stål og smedede emner. Ved stødende, centrisk BTA-dybdeboring tilføres køle- og skæreolie under tryk omkring borehovedet, mens spånerne evakueres indvendigt gennem borestangen. Støttelister på værktøjet fører borehovedet i selve boringen under hele forløbet. Det sikrer en stabil proces, god overfladekvalitet og høj rethed — også i lange emnelængder, som ikke kan fremstilles på konventionelle dreje- eller fræsemaskiner.
- Fuldboring (Vollbohren): Boring direkte i massivt rundstål, firkantstål eller smedegods
- Opboring (Aufbohren): Udvidelse af en eksisterende boring for højere målnøjagtighed eller større indvendig diameter
- Kerneboring (Trepanning): Udskæring af en ringformet spalte i Ø200–380 mm (op til ca. 3.000 mm dybde), hvor kernen bevares
- Trækkende opboring af rør: Indvendig opboring af rør i Ø45–300 mm i længder op til ca. 13.000 mm
Gennemboring af rundstål og specialstål
Som en del af vores leveringsprogram leverer vi rundstål, smedede aksler, tykvæggede emnerør og firkantstål med kundetilpasset gennemboring eller som bundhul (blind boring) med plan bund eller radiusovergang efter tegning. Ved at få emnet gennemboret inden levering undgår jeres eget værksted den mest tidskrævende grovspåntagning, reducerer værktøjsslid i sejhærdede kvaliteter (+QT) og forkorter gennemløbstiden i CNC-drejebænken. Vi leverer både enkeltstyk, småserier og løbende serier.
Mulige huldiametre og borelængder
De tekniske rammer for dybdeboring i vores leveringsprogram dækker fra mindre maskinkomponenter (fra ca. Ø50 × 100 mm) til meget store og tunge smedede emner. Konkrete tolerancer, krav til boringens rethed (centerforløb) og eventuel efterfølgende honing eller fordrejning af lejesteder fastlægges ud fra tegning og efter forespørgsel.
- Standard huldiameter (BTA): Ø18 mm til ca. Ø850 mm (større diametre i særtilfælde efter forespørgsel)
- Fuldboring i massivt stål: Huldiameter Ø18–380 mm og emnelængde op til 15.000 mm
- Opboring til færdig- eller forarbejdet mål: Op til Ø850 mm og emnelængde op til 20.000 mm
- Udvendige emnemål: Lejediameter i briller op til Ø1.750 mm, flange-/svingdiameter op til Ø2.000 mm og stykvægt op til 50 tons
- Centrisk boring i firkantet/kubisk fuldmateriale: Indvendig diameter op til Ø380 mm (større efter forespørgsel)
- Supplerende honing (krydsslibning): Indvendig Ø36–400 mm og længde op til 5.500 mm (ned til Ra 1,6 µm; snævrere pasninger som IT7 efter forespørgsel)
Relevante stålkvaliteter
Dybdeboring udføres i langt de fleste konstruktionsstål, sejhærdningsstål, indsætningsstål, værktøjsstål, trykbærende stål samt rustfri og højtelskede speciallegeringer. I dansk maskin- og energiindustri er efterspørgslen særligt stor på gennemboret rundstål i sejhærdet tilstand (+QT).
- Sejhærdningsstål (+QT): 42CrMo4 (1.7225), 34CrNiMo6 (1.6582), 30CrNiMo8 (1.6580), 25CrMo4 (1.7218) og 34CrMo4 (1.7220)
- Ulegeret konstruktionsstål og maskinstål: C45 (1.0503), C60 (1.0601), S355J2 (1.0577) og 20MnV6 (1.5217)
- Indsætningsstål, nitrerstål og lejestål: 16MnCr5 (1.7131), 18CrNiMo7-6 (1.6587), 31CrMoV9 (1.8519), 34CrAlNi7 (1.8550) og 100Cr6 (1.3505)
- Værktøjsstål: 1.2343, 1.2344, 1.2379, 1.2714 (56NiCrMoV7) og 1.2510
- Trykbærende og varmfaste stål: P250GH / C22.8, A105, 16Mo3, 13CrMo4-5, 10CrMo9-10 og P91 (1.4903)
- Rustfrit stål, duplex og nikkelbaserede legeringer: 1.4301 (304), 1.4404 (316L), 1.4057 (431), 1.4462 (Duplex 2205), 1.4410 (Super Duplex 2507), Alloy 625 og Alloy 825
Typiske industrielle anvendelser
Gennemboret specialstål anvendes overalt, hvor roterende eller trykbærende emner kræver en præcis langsgående boring til væskegennemstrømning, vægtreduktion, kølekanaler, gennemføring af trækstænger eller som forboring før færdigdrejning.
- Hule aksler, gearaksler, haspelaksler og spindler i maskinbygning
- Hydraulikcylindre, cylinderemner og stempelstænger (evt. kombineret med honing)
- Valser, kølevalser og rotorer til proces- og sværindustri
- Tykvæggede emnerør, bøsninger, foringer og hulsmedede komponenter
- Kokiller, formværktøjer og energi-/offshore-komponenter
Fordele ved at købe materiale og bearbejdning samlet
Når du bestiller stålmateriale og dybdeboring som en samlet leverance hos INDUSTRISTÅL A/S, koordinerer vi hele forløbet fra råstang eller smedet emne til savning, varmebehandling og dybdeboring.
- Én samlet pris og én leverandør — du slipper for separat indkøb af råstål, koordinering af lønarbejde og mellemliggende fragt
- Mindre procesrisiko — ansvaret for at råmaterialets dimension og rethed passer til dybdeboringen samles ét sted
- Mulighed for boring i kombinerede længder med efterfølgende opsavning på fixmål, når det giver en mere økonomisk stykpris
- Fuld chargessporbarhed og omstempling iht. EN 10204/3.1, så certifikatet følger de færdigborede og afkortede emner
Tekniske oplysninger til forespørgsel
For at vi kan beregne et præcist tilbud på gennemboret specialstål, må du meget gerne oplyse følgende parametre i forespørgslen eller vedhæfte en teknisk tegning:
- Stålkvalitet (f.eks. 42CrMo4 / 1.7225, 34CrNiMo6 / 1.6582 eller C45) og leveringstilstand (+QT, +N m.v.)
- Udvendig diameter (eller tværsnit på firkantstål) og om yderfladen er valset, smedet eller fordrejet
- Ønsket huldiameter (indvendig Ø) og om boringen er gennemgående eller et bundhul
- Emnelængde (færdig længde inkl. evt. savetillæg) samt ønsket antal emner
- Eventuelle krav til hultolerance, rethed (udløb), overfladeruhed (f.eks. honing) og certifikat (EN 10204 3.1 / 3.2)
Beslægtede kvaliteter